اخبار صنعت

اخبار صنعت
بازار آهنگری توربین بادی: راهنمای آهنگری گیربکس، مشخصات و منبع
2026-10-15
یک تولید کننده گیربکس یک سفارش سکوی دریایی 6 مگاواتی را برنده می شود، سپس متوجه می شود که هیچ تامین کننده تایید شده ای نمی تواند چرخدنده حلقه ای 1.5 متری را در 18CrNiMo7-6 در یک پنجره 14 هفته ای بچرخاند. سفارش توربین هرگز خطرساز نبود. آهنگری بود. در بازار آهنگری توربین بادی، متغیر تعیین کننده به ندرت سرفصل تقاضا برای انرژی پاک است. این است که آیا قطعات بزرگ، عملیات حرارتی و آزمایش شده اولتراسونیک را میتوان طبق برنامه زمانبندی و مطابق با مشخصات تولید کرد.
این راهنما مشخص میکند که بازار چه چیزهایی را میخرد، در کجا ظرفیت کاهش مییابد، و کدام بررسیهای فنی یک جعل قابل قبول را از یک رد گران قیمت جدا میکند.
آنچه بازار در واقع می خرد
محتوای جعلی یک توربین مدرن در چهار گروه قرار می گیرد:
- قطعات داخلی گیربکس: حامل های سیاره ای، چرخ دنده های سیاره ای، چرخ دنده های خورشیدی، چرخ دنده های حلقه ای و شفت های میانی.
- پیشرانه اصلی: شفت های اصلی فورج شده، فلنج های اتصال و محفظه های یاتاقان.
- سیستم برج و انحراف: فلنج های برج آهنگری، حلقه های یاتاقان انحرافی و پیچ و حلقه های چرخشی.
- سخت افزار Nacelle: اجزای توپی، دیسک های ترمز و بست های بار بالا.
این قطعات به دلایل ثابت به جای ریختهگری ساخته میشوند: جریان دانه از مسیر بار پیروی میکند، رفتار خستگی تحت گشتاور چرخهای قابل پیشبینیتر است، و عیوب داخلی را میتوان با آزمایش اولتراسونیک اندازهگیری کرد. نکته آخر تجاری است نه دانشگاهی. ریخته گری با نشانه تخلخل غیرقابل قبول اغلب در اواخر ماشینکاری، پس از اینکه بیشتر ارزش قبلاً اضافه شده بود، از بین می رود.
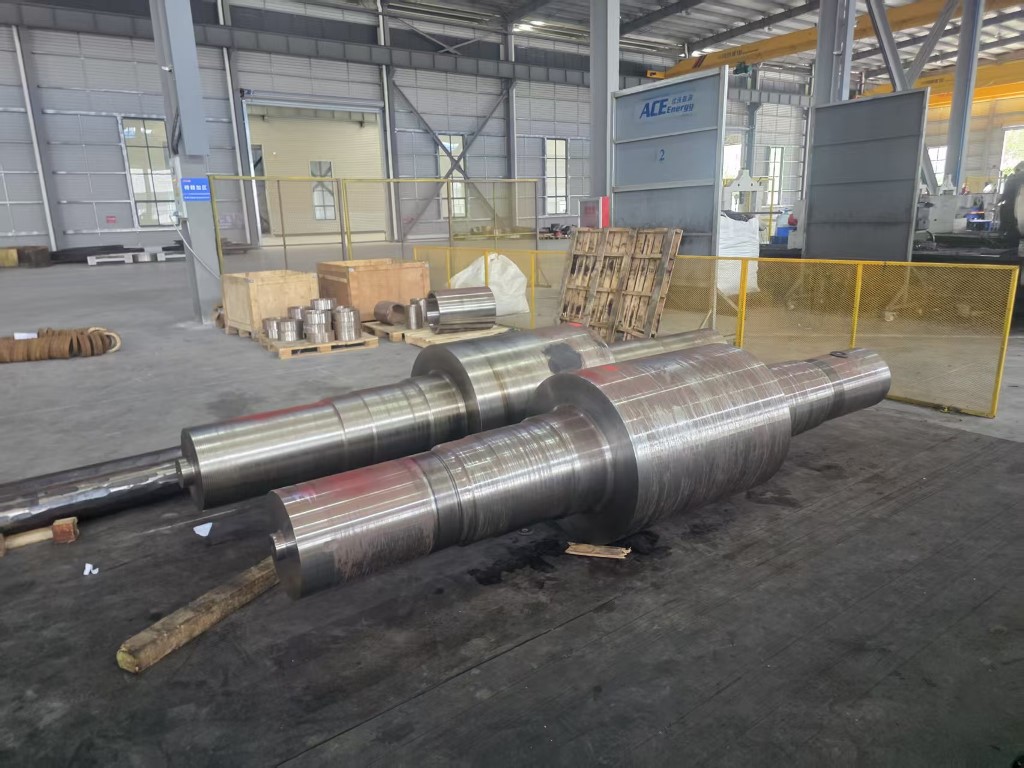 فورجینگ های سیاره ای حامل توربین بادی 3MW-10MW حامل های سیاره ای فورج شده برای گیربکس های بادی 3 تا 10 مگاواتی، با گزینه های 18CrNiMo7-6/42CrMo4 و تست UT، PT، MPI برای مسیرهای بار سنگین. مشاهده محصول →
چرا فورجینگ ها بزرگتر می شوند؟
مقیاسهای قدرت با شیب تند با قطر روتور و مقیاسهای گشتاور با سطح جارو شده و نسبت دنده. نتیجه عملی این است که یک گیربکس 3 مگاواتی و یک گیربکس 10 مگاواتی از نظر اندازه جزء تفاوتی با هم ندارند. آنها با یک عامل بسیار بزرگتر در قطر حلقه، ضخامت دیواره و وزن تک قطعه متفاوت هستند. حاملهای سیارهای که زمانی کمتر از یک تن بودند، اکنون به طور معمول از دو تا سه تن در سکوهای دریایی فراتر میروند.
آهنگرهای بزرگتر به طور همزمان به سه حد فشار می آورند:
- اندازه شمش و شمش، که سطح مقطعی را که ممکن است به هم بخورد یا کشیده شود، می پوشاند.
- انرژی آهنگری موجود، به عنوان ظرفیت چکش یا ظرفیت پرس بیان می شود.
- ابعاد کوره و یکنواختی خاموش کردن، که تعیین می کند که آیا یک بخش سنگین از طریق دیوار به خواص ثابتی دست می یابد یا خیر.
هنگامی که هر یک از این محدودیت ها تجاوز می شود، تامین کننده یا درخواست را رد می کند یا مدت زمان طولانی تری را با ریسک بالاتر کار مجدد اعلام می کند. هر دو پاسخ اطلاعات مفیدی برای خریدار هستند.
مشخصاتی که پذیرش را تعیین می کند
فورجینگ گیربکس باد معمولاً در فولادهای آلیاژی مانند 42CrMo4، 34CrNiMo6، 18CrNiMo7-6 یا 20MnCr5 مشخص می شود. نمره مهم است، اما آنچه پس از جعل اتفاق می افتد مهم تر است.
خواص مکانیکی و عملیات حرارتی
مسیرهای کوئنچ و تمپر، کربوری کردن کیس و نیتریدینگ پروفیل های سختی و چقرمگی هسته بسیار متفاوتی را ایجاد می کنند. جعبه دنده حلقه ای که برای مقاومت در برابر خستگی سطحی سخت شده است را نمی توان با یک معادل سخت شده القایی بدون محاسبه مجدد تنش تماسی و اعوجاج جایگزین کرد.
آزمایش غیر مخرب
تست اولتراسونیک تا سطوح شدت مورد توافق برای گیربکس و آهنگری شافت اصلی با بازرسی ذرات مغناطیسی یا نفوذ رنگ روی سطوح ماشینکاری شده استاندارد است. معیارهای پذیرش در قرعه کشی تعلق دارد. تامین کننده ای که نمی تواند گزارش اولتراسونیک قابل تکرار تولید کند نباید برای این قطعات در نظر گرفته شود.
مزایای ابعاد و ماشینکاری
وزن تک تکه، تحمل کشش و مواد باقیمانده برای ماشین کاری تمام هزینه درایو. 6 میلی متر در یک حلقه 1.5 متری از نظر تجاری با 12 میلی متر فاصله دارد، حتی زمانی که هر دو از نظر فنی قابل قبول هستند.
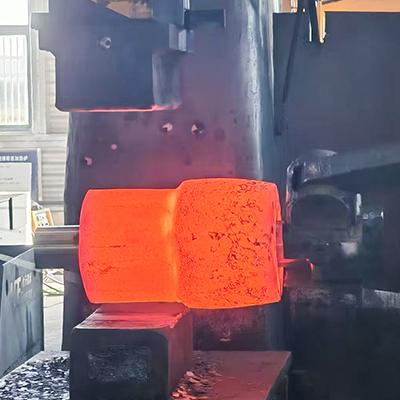 فورجینگ دنده سیاره توربین بادی 5 مگاوات تا 10 مگاوات آهنگری های سفارشی دنده سیاره مرحله 1-3 برای گیربکس های باد 5-10 مگاواتی، با استفاده از 18CrNiMo7-6 یا 42CrMo4 با بازرسی 100% UT/PT/MPI. مشاهده محصول →
فورجینگ های معمولی پیشرانه بادی در یک نگاه
| جزء | مواد معمولی | مسیر شکل گیری | بازرسی کلید |
|---|---|---|---|
| حامل سیاره | 42CrMo4، 34CrNiMo6 | باز قالب فورج، ناراحت و کشیده شده است | تست اولتراسونیک، تست مکانیکی، ابعاد |
| چرخ دنده | 18CrNiMo7-6، 42CrMo4 | حلقه نورد، سپس ماشینکاری | تست اولتراسونیک، عمق مورد، اعوجاج پس از عملیات حرارتی |
| دنده خورشید و دنده سیاره | 18CrNiMo7-6، 20MnCr5 | باز کردن قالب جعل یا ناراحت، سپس hobbing | عمق مورد، مشخصات، تست اولتراسونیک |
| شفت اصلی | 34CrNiMo6، 42CrMo4 | جعل قالب باز، ناراحتی سنگین | تست اولتراسونیک، خواص مکانیکی، متمرکز بودن |
| فلنج برج | S355NL، 42CrMo4 | حلقه نورد | تست اولتراسونیک، صافی، موقعیت سوراخ |
| حلقه یاتاقان خمیده و زمین | 42CrMo4 و انواع فولاد بلبرینگ | حلقه نورد | تست اولتراسونیک، سختی، تحمل مسیر |
ظرفیت چرخش حلقه اغلب محدودیت واقعی است
چرخ دندههای حلقهای، فلنجهای برج و حلقههای یاتاقان با نورد حلقه محوری شعاعی به جای آهنگری قالب باز تولید میشوند، زیرا نورد یک جریان دانهای محیطی ایجاد میکند که به مراتب بهتر از قطعهای که از صفحه ماشینکاری شده یا از یک بلوک بریده شده است، مقاومت میکند.
ظرفیت نورد حلقه با محدودیت های قابل اندازه گیری تعریف می شود:
- حداکثر قطر خارجی، معمولاً 1 متر تا 1.5 متر برای آسیاب های با اندازه متوسط، با استخر تامین کننده بسیار کوچکتر فراتر از آن.
- حداکثر ارتفاع حلقه و ضخامت دیواره، که تعیین می کند که آیا یک چرخ دنده حلقه گیربکس می تواند در یک دنباله رول شود یا خیر.
- حداقل قطر سوراخ و نسبت ضخامت دیواره که کمتر از آن حلقه در حین نورد پایداری خود را از دست می دهد.
خریداری که قیمت ها را مقایسه می کند باید این سه عدد را به صورت کتبی بخواهد. مظنهای که آنها را حذف میکند، اغلب مظنهای است که قرارداد فرعی میشود و یک ردیف به زنجیره تامین اضافه میکند و نقطه دیگری که قابلیت ردیابی میتواند از بین برود.
 آهنگری چرخ دنده توربین بادی 5-10 مگاوات چرخ دنده forgings for 5–10 MW wind planetary systems, ring-rolled and carburized-quenched with precision-ground teeth for high-power loads. مشاهده محصول →
قبل از ثبت سفارش چه چیزی را باید تأیید کرد
- تجهیزات آهنگری مطابق با وزن قطعه و پاکت، با تناژ چکش یا پرس.
- کوره های عملیات حرارتی با نمودارهای بار مستند و قابلیت خاموش کردن برای ضخامت بخش درگیر.
- در خانه بازرسی اولتراسونیک و سطح با اپراتورهای واجد شرایط و بلوک های مرجع.
- قابلیت ردیابی از شماره حرارت تا قطعه تمام شده، از جمله هرگونه عملیات قراردادی فرعی.
- قابلیت ماشینکاری، در صورت نیاز به قطعات تکمیل شده به جای آهنگری خشن.
- مستندات مقاله اول از یک پروژه قابل مقایسه، نه یک بروشور کلی.
- زمان سرب که شامل عملیات حرارتی و آزمایش می شود، نه تنها ساعت های آهنگری.
- شرایط تجاری توافق شده در مورد دوباره کاری و عدم انطباق، قبل از ذوب شدن اولین حرارت حل می شود.
جایی که هزینه و ریسک متمرکز می شود
عملیات حرارتی رایج ترین منبع ضایعات در آهنگری های بزرگ گیربکس است. ترک خوردگی خاموش، عمق ناکافی کیس، اعوجاج بیش از حد و تغییر سختی در اطراف یک حلقه بزرگ، همه پس از انجام بیشتر مواد و هزینه ماشینکاری ظاهر می شوند. اعوجاج به ویژه در چرخ دنده های حلقوی گران است، زیرا این قطعه باید پس از عملیات حرارتی مجدداً ماشین کاری شود و به جای اصلاح، باید از قبل برنامه ریزی شود. در حال بررسی اصول عملیات حرارتی فلزات با یک تامین کننده یک راه سریع برای آزمایش اینکه آیا فرآیند درک شده است یا صرفاً ادعا شده است.
آزمایش دومین نقطه غلظت است. بازرسی اولتراسونیک از یک حامل سیاره دو تنی زمان می برد، به یک اپراتور واجد شرایط نیاز دارد و سابقه ای را ایجاد می کند که تیم مهندسی مشتری ممکن است سال ها بعد آن را بررسی کند. عرضهکنندگانی که بازرسی را بهعنوان یک امر رسمی تلقی میکنند، بیشتر بهعنوان مشکلات تحویل به نظر میرسند تا مشکلات کیفی، که تشخیص آنها را در هنگام نقلقول سختتر میکند.
چگونه گروه ACE از برنامه های گیربکس باد پشتیبانی می کند
گروه ACE یک زنجیره تولید سنگین یکپارچه را پوشش می دهد که آهنگری، عملیات حرارتی، ماشینکاری دقیق، سازه های جوش داده شده و رنگ آمیزی سنگین را پوشش می دهد، با طیف محصولی که قبلاً شامل آهنگرهای تولید برق برای کاربردهای بادی، آبی و هسته ای است. پایه تولید اصلی، فناوری انرژی جیانگ سو ACE، تولید را در نوامبر 2025 در زمینی به مساحت 55 هکتار با بیش از 50018 متر مربع مساحت آغاز کرد.
تجهیزات مربوط به کار گیربکس بادی شامل چکش های الکتروهیدرولیک 3 تنی، 5 تنی و 15 تنی، دستگاه های نورد حلقه عمودی 1 متری و 1.5 متری، کوره های گرمایش گازی، کوره های مقاوم در برابر عملیات حرارتی، مخازن خاموشی، تجهیزات سخت کاری القایی و مراکز ماشینکاری است. برای کاربردهای بادی، این محدوده شامل اجزای گیربکس 3 تا 10 مگاوات، از جمله حامل های سیاره، چرخ دنده های سیاره ای مرحله اول، دوم و سوم، چرخ دنده های خورشیدی و چرخ دنده های حلقه مرحله اول و دوم، در کنار آهنگری های سفارشی غیر استاندارد و قطعات ماشینکاری شده نهایی است.
بازار آهنگری توربین های بادی در مجموع با کمبود ظرفیت مواجه نیست. ظرفیت آن برای قطعات بزرگ، عملیات حرارتی و آزمایش شده که طبق یک برنامه قابل پیش بینی تحویل داده شده اند، کم است. خریدارانی که محدودیتهای چرخش حلقه، قابلیت عملیات حرارتی و محدوده بازرسی را قبل از اعطای سفارش تأیید میکنند، از بیشتر ریسک تاخیر اجتناب میکنند و معمولاً هزینه کمتری نیز برای آن پرداخت میکنند، زیرا کار مجدد و حمل و نقل سریع هرگز در قیمت اولیه ظاهر نمیشوند.


اخبار
همین الان به ما پیام دهید
-
ترمینال موبایل
-
لینک های سریع
محصولات درباره ما تجهیزات و ظرفیت کیفیت اخبار تماس با ما -
دسته بندی محصول
فورجینگ های انرژی برق آهنگری ماشین آلات کشتی و بندر آهنگری معدن و متالورژی فورجینگ ماشین آلات مواد غذایی و خوراک فورجینگ های صنعت پتروشیمی ساخت جوش قطعات تکمیل سفارشی -
تماس با ما
Mob.: 0878 7218 173-86+ Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: جاده جین فنگ شماره 21، پارک توسعه اقتصادی، منطقه دافنگ، شهر یانچنگ، جیانگ سو، چین
حق چاپ © 2025 Yancheng ACE Machinery Co., Ltd. تمامی حقوق محفوظ است.
تولید کننده فورجینگ قالب باز چین
تامین کننده آهنگری دقیق سفارشی